溶接オーバーラップの原因と補修|アンダーカットの違いと判定基準解説
構造物の安全性を根底から左右する溶接工程において、外観検査で厳格に弾かれる代表的なビード形状不良が「オーバーラップ」です。一見すると単に溶融金属が余分に垂れ下がっているだけのように映るかもしれませんが、その境界部(止端部)は母材と融合しておらず、深刻な融合不良(コールドラップ)を抱えています。これが供用中の応力集中点となり、疲労破壊や脆性破断を誘発する引き金になることは、製造・建設現場の共通認識です。
2026年現在のものづくり現場では、超音波探傷や画像認識AIによる非破壊検査の自動化が進み、外観不良に対するトレーサビリティと判定基準はかつてないほど厳格化されています。本稿では、溶接オーバーラップが発生する根本メカニズムから、対極の欠陥であるアンダーカットとの決定的な違い、JIS規格に準拠した合否ライン、さらにはグラインダー削りや肉盛溶接による正しい手直し手順まで、現場の一次情報とともに徹底解剖します。
📌 【この記事の重要ポイントまとめ】
- 要点1:オーバーラップは溶融金属が母材を溶かす熱量を持たずに覆いかぶさる「融合不良」であり、構造物の疲労強度を激減させる重大欠陥である。
- 要点2:母材がえぐれるアンダーカットとは成因が真逆であり、溶接電流・電圧の不適合、遅すぎる溶接速度、寝かせすぎた運棒角度が主原因となる。
- 要点3:補修はグラインダーによる止端部の平滑化が基本であり、削り込みによる母材厚減少がある場合は規定の肉盛溶接手順で再施工しなければならない。
【原因解明】溶接のオーバーラップはなぜ発生するのか?見落とし厳禁のメカニズム
溶接ビードの端部において、溶着金属が母材表面に溶け込まず、単に乗っかった状態で固化してしまう現象が溶接オーバーラップです。その発生理由の根底にあるのは、アーク熱による「母材の溶融」と「ワイヤ・溶接棒の溶融速度」の熱量アンバランスにあります。
溶接施工において、母材表面がアーク熱で溶融温度に達する前に、先行して溶けた過剰な溶融金属が流れ込んでしまうと、母材表面の酸化被膜を巻き込んだまま冷却凝固します。これが溶融金属の融合不良の実体です。具体的な要因としては、以下の施工条件の乱れが挙げられます。
- 溶接速度の極端な遅延:運棒速度が遅すぎると、溶融池(プール)がアーク直下よりも前方に膨らみ、熱が母材に届く前にプールが母材上に溢れ出します。
- 溶接電流と電圧のミスマッチ:溶接電流に対して電圧が低すぎる場合や、母材の熱容量に対して熱入力が不足している場合、母材が十分に溶けないままワイヤだけが過大に供給されます。
- 不適切なトーチ・運棒角度:トーチの後退角(前進角)が寝すぎていると、アークの掘り起こし力が母材ではなく溶融池そのものを後方や側方へ押し流し、止端部へ金属を垂れさせます。
- 溶接姿勢と重力の影響:特に横向溶接や立向下進溶接では、重力によって溶融金属が下側へ垂れ落ちやすく、熱制御を誤ると即座にオーバーラップを形成します。
「母材を十分に溶かしてからプールを送る」という溶接の基本原則がわずかでも崩れた瞬間に、オーバーラップは不可避的に発生します。

【徹底比較】アンダーカットとの違いと溶接ビード形状不良の危険度
溶接欠陥の双璧として比較されるのが「オーバーラップ」と「アンダーカット」です。現場初心者が混同しやすいこの2つですが、力学的特性と発生プロセスは完全に対称的な関係にあります。
| 欠陥の種類 | 巨視的形状・発生状態 | 主な発生原因 | 力学的リスクと構造影響 |
|---|---|---|---|
| オーバーラップ | 溶融金属が母材上に垂れ下がり、境界が鋭利な隙間(ノッチ)となる | 電流不足、遅すぎる速度、トーチ角度の寝かせすぎ、重力垂れ | 止端部に極度の応力集中。疲労き裂の起点となりやすく原則「許容ゼロ」 |
| アンダーカット | 母材の止端部がアークでえぐられ、溝状の窪みとして残る | 過大電流、高電圧(アーク長大)、速すぎる溶接速度 | 有効断面積の減少とノッチ効果。規定深さ(0.5mm等)以下なら許容される場合あり |
| 健全なビード | 母材とビード止端部が滑らかな角度(鈍角)で連続的に融合している | 適正な入熱量、適切なウィービング幅、均一な進行速度 | 応力の伝達が滑らかで、設計通りの継手強度・疲労強度を発揮 |
アンダーカットが「母材の掘りすぎ・充填不足」であるのに対し、オーバーラップは「母材の溶かし不足・金属過剰」です。特にオーバーラップの先端部分は、鋭利な幾何学的ノッチを形成するため、曲げ荷重や繰返し引張荷重がかかった際に亀裂発生の起点となります。外観上は肉盛りが十分に見えるため見落とされやすいですが、構造強度上の危険度はアンダーカット以上に深刻です。
【JIS溶接外観検査基準】合否ラインと判定基準の全貌
日本の製造業および建設業における品質判定では、日本産業規格(JIS)や日本溶接協会(WES)の基準が厳格に適用されます。JIS溶接外観検査基準において、オーバーラップの扱いは極めて厳格です。
一般構造用圧延鋼材や圧力容器、建築鉄骨などの溶接施工基準(JIS Z 3104関連基準や建築工事標準仕様書JASS 6等)において、オーバーラップは「有害な欠陥として存在してはならない(許容値=0mm)」と定められているケースが大多数を占めます。
外観判定における重要指標は、母材表面とビード止端部のなす「フュージョン角(止端角)」です。健全な継手ではこの角度が滑らかな鈍角(通常90度以上、理想的には135度以上)を描くのに対し、オーバーラップ部では鋭角(90度未満)となり、母材とビードの境界に爪やシックネスゲージが引っかかる状態になります。検査技術者は、拡大鏡や溶接ゲージを用いて止端部の密着度を検査し、隙間が確認された時点で即座に不合格判定を下します。

【実態検証】現場技能者の生の声とトラブル発生パターンのリアル
理論上は理解していても、実際の現場溶接では環境や姿勢の制約によりオーバーラップが多発します。プラント配管や鉄骨ファブリケーターの現場技能者の手記や報告書からは、共通する失敗パターンが浮かび上がります。
「半自動溶接(MAG)で開先内の初層を急ぐあまり、ワイヤ送給速度を上げたままウィービングを止めて走った結果、開先底部に金属だけが堆積して完全なコールドラップになった」(大手鉄骨工場・溶接技能者手記)
「立向溶接でプールの垂れ下がりを恐れ、アークを上に逃がすタイミングが早すぎた。結果として母材が冷えた状態で溶滴が落ち、下側のビードがすべてオーバーラップになって全数手直しを命じられた」(配管施工現場・実務者の証言)
SNSや職人のコミュニティでも、「電流計の数値だけを信じて母材の板厚変化(熱容量)を見落とした」「手元が見えづらい狭隘部でトーチ角度が倒れていた」という反省の声が絶えません。オーバーラップは技能者の視界不良やポジショニングの甘さから直結して生じるヒューマンエラーの側面も強いのです。
【プロの補修手順】グラインダー削りと肉盛溶接による手直し完全手順
検査でオーバーラップが検出された場合、そのまま放置することは許されません。適切な溶接欠陥の補修方法に則り、段階的に手直しを実施する必要があります。
ステップ1:欠陥範囲のマーキングと浸透探傷試験(PT)
まず、オーバーラップが発生している範囲を視覚的に特定します。微細な融合不良が連続している可能性があるため、必要に応じて浸透探傷試験(カラーチェック)を実施し、欠陥の正確な始端と終端をマーキングします。
ステップ2:グラインダー削りによる止端部の平滑化
オーバーラップの軽微なものは、グラインダー削りによる成形修正を行います。オフセット砥石やフラップホイールを用い、母材表面と溶着金属の境界にある鋭利な巻き込み部を完全に削り落とします。この際、止端角が135度以上の滑らかな曲面(R形状)を描くよう、母材側へ向けて緩やかな傾斜をつけて研削するのが鉄則です。
ステップ3:削り込み深さの計測と母材厚の確認
グラインダーで欠陥を除去した結果、母材の設計板厚を下回っていないか、あるいは削り溝が新たなアンダーカットになっていないかをノギスやデプスゲージで厳密に測定します。板厚の減少が許容範囲内(一般に板厚の5%以下または0.5mm以下など各仕様書の規定による)であれば、研削仕上げのみで完了とします。
ステップ4:肉盛溶接による手直し手順
欠陥を削り取った結果、母材に規定以上の凹みが生じた場合や、開先断面が不足した場合は、肉盛溶接手直し手順へ移行します。
- 予熱管理:母材の材質・板厚に応じた適切な予熱を行い、急冷による焼き割れを防ぎます。
- 適正入熱での再溶接:細径の溶接棒や適正電流・電圧設定を選択し、母材をしっかり溶融させながら肉盛を行います。
- 仕上げ研削と再検査:余盛をグラインダーで母材と面一または滑らかなビード形状に仕上げ、再度外観検査およびPT検査を実施して合格を確認します。
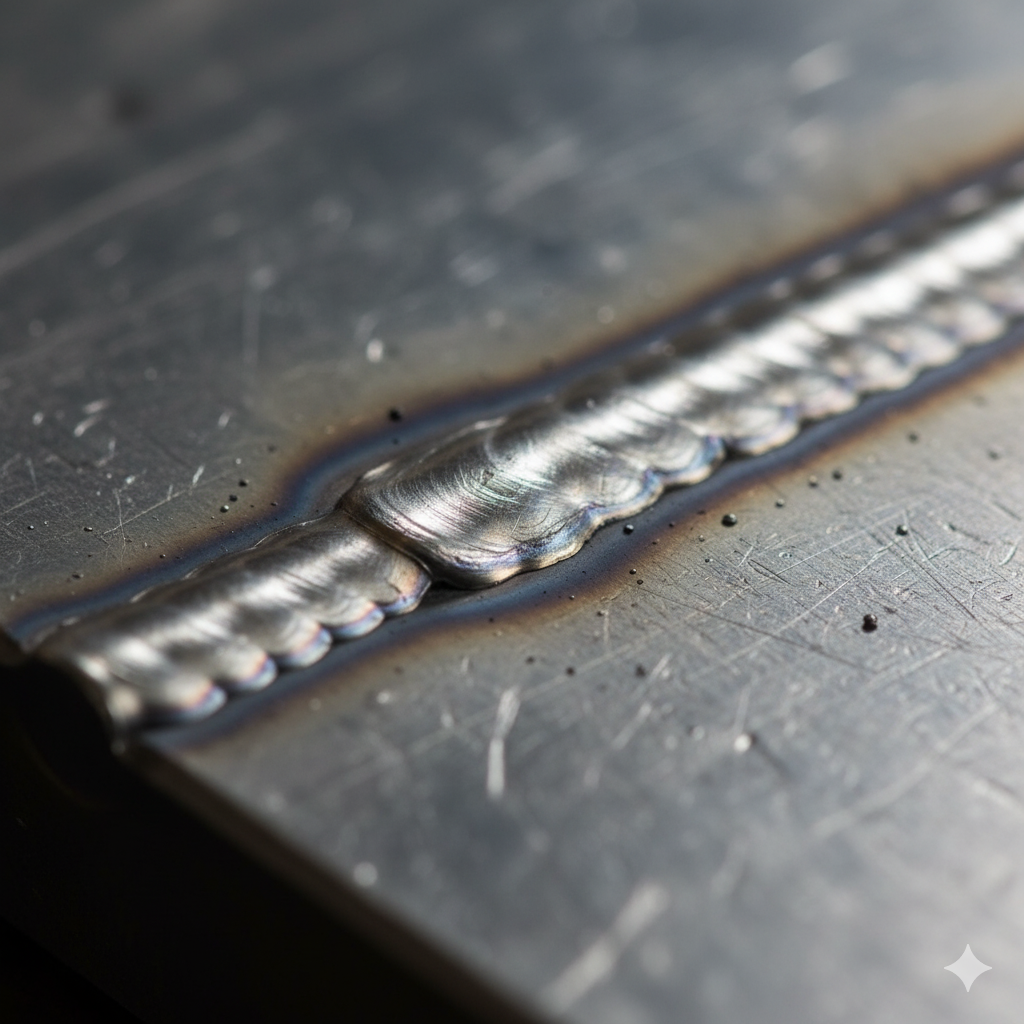
一般に知られていない盲点とネットの誤解|「削れば解決」の罠
溶接ビードの修正に関して、ネット上の掲示板や初学者向け情報では「オーバーラップは出っ張りをサンダーで削って平らに見せれば合格する」という短絡的な言説が見受けられます。しかし、これは現場において極めて危険な誤解です。
オーバーラップの真の脅威は、表面の盛り上がりではなく「内部に潜む溶け込み不足のスリット」です。表面だけを削って平滑に見せかけても、母材と溶着金属の界面に酸化被膜やスラグを巻き込んだ微細な非融合部が残存していれば、そこからき裂が進展します。
表面研削の目的は「見た目を整えること」ではなく、「母材と溶融金属が確実に一体化している健全な深さまで欠陥を削り取ること」にあります。単に表面を均すだけの隠蔽作業は、構造物の致命的な破壊事故を招く重大な不正行為に他なりません。
【プロの結論】溶接欠陥を未然に防ぐ施工条件と現場改善の判断基準
溶接欠陥を頻発させる作業環境から脱却し、安定した高品質ビードを形成するための判断基準は極めて明確です。
【推奨される施工体制・向いている技術アプローチ】
- アーク光と溶融池の明確な視認:遮光プレートの番手を適切に調整し、プールの輪郭と母材の溶け落ち具合を常にクリアに観察できる環境を整えている。
- 条件出しの徹底:本溶接前にテストピースを用い、板厚と継手形状に合致した溶接電流・電圧の適正調整を完了させている。
- 安定したトーチポジショニング:運棒角度を立て気味(前進角・後退角を10〜15度前後に保持)に保ち、アーク力でプールをコントロールできている。
【見直すべき危険な施工習慣・避けるべき運用】
- 母材の仮付けや予熱を怠り、冷えた母材に高電流でワイヤを一気に流し込む施工。
- 狭い足場や無理な体勢のまま溶接を強行し、運棒速度が一定に保てない状態。
- 「後からグラインダーで直せばいい」という意識で、ビード止端部の溶け込みを確認せずに作業を進める現場体質。
【溶接のオーバーラップ】に関するよくある質問(FAQ)
Q1:オーバーラップが発生した際、グラインダーで削るだけで強度は担保できますか?
A1:母材とビードの境界にある非融合部(隙間)を完全に削り落とし、母材の規定板厚を削り込んでいなければ、グラインダーによる平滑化仕上げのみで強度は担保されます。ただし、削りすぎて母材厚が減少した場合は、肉盛溶接による母材復元が必須となります。
Q2:半自動溶接(MAG/CO2溶接)でオーバーラップを防ぐ最大のコツは何ですか?
A2:溶接ワイヤを常に溶融池の「最先端(母材がアークに直接晒されている境界)」に当て続けることです。溶融金属のプールがワイヤより先行してしまうと熱が母材に伝わらずオーバーラップになるため、前進法または適切なトーチ角度を保ち、プールを後方に押しやりながら進行するのが鉄則です。
Q3:TIG溶接でもオーバーラップは発生しますか?
A3:発生します。母材が十分に溶融してプールが広がる前に溶加棒を過剰に投入した場合や、母材の熱容量が大きい場合にトーチの進行を急ぐと、棒の金属だけが溶けて母材上に転がるように固まるオーバーラップが生じます。
まとめ:オーバーラップを根絶し高品位な溶接品質を確立するために
溶接のオーバーラップは、単なる外観上の凸凹ではなく、母材との完全な融着を欠いた「融合不良」という重大な構造欠陥です。電流・電圧のアンバランスや不適切な運棒速度・角度など、日常のわずかな操作ミスが引き金となって発生します。
2026年の高品質なものづくりにおいて、欠陥のない健全なビードを形成することは最低限の品質保証条件です。万が一発生した際は、表面的なごまかしを排して欠陥深部まで正しくグラインダーで除去し、規定通りの手順で肉盛補修を行う姿勢が求められます。日頃からプールの挙動を的確に見極め、正しい施工パラメータを維持することが、トラブルのない安全な溶接品質を確立する確実な道です。 (出典: 溶接 オーバー ラップ(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。
