隅肉溶接とは?突合せ溶接との違いや計算式・記号をプロが徹底解説
構造物や産業機械のフレーム接合において、圧倒的な施工頻度を誇るのが「隅肉(すみにく)溶接」です。板材を直交または重ね合わせて生じる隅の角部に溶融金属を盛り付ける工法であり、開先(かいさき)加工を大幅に省略できる手軽さから、あらゆる鋼構造の現場で重宝されています。
しかし、簡便に見える一方で、せん断応力を主眼に置いた強度計算や「有効のど厚」「脚長」の幾何学的管理を誤ると、重大な破断事故を引き起こすリスクを孕んでいます。本稿では、突合せ溶接との構造的違いから、JIS規格に準拠した強度・寸法の算出基準、現場で発生しやすい欠陥対策まで、設計と製造の双方が押さえるべき急所を体系的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:隅肉溶接は部材同士の角部を三角形状に接合する工法で、開先加工が原則不要なため施工コストと工期を大幅に抑制できる。
- 要点2:強度の根幹は「有効のど厚(二等辺直角三角形の場合は $a = 0.7s$)」と「脚長」「有効長さ」で決まり、主に応力はせん断力として伝達される。
- 要点3:過大溶接は熱変形や割れを誘発するため、最小脚長基準や非破壊検査の限界を理解した適正設計が事故防止の鍵を握る。
【基礎知識】隅肉溶接とは?突合せ溶接・完全溶込みとの決定的な違い
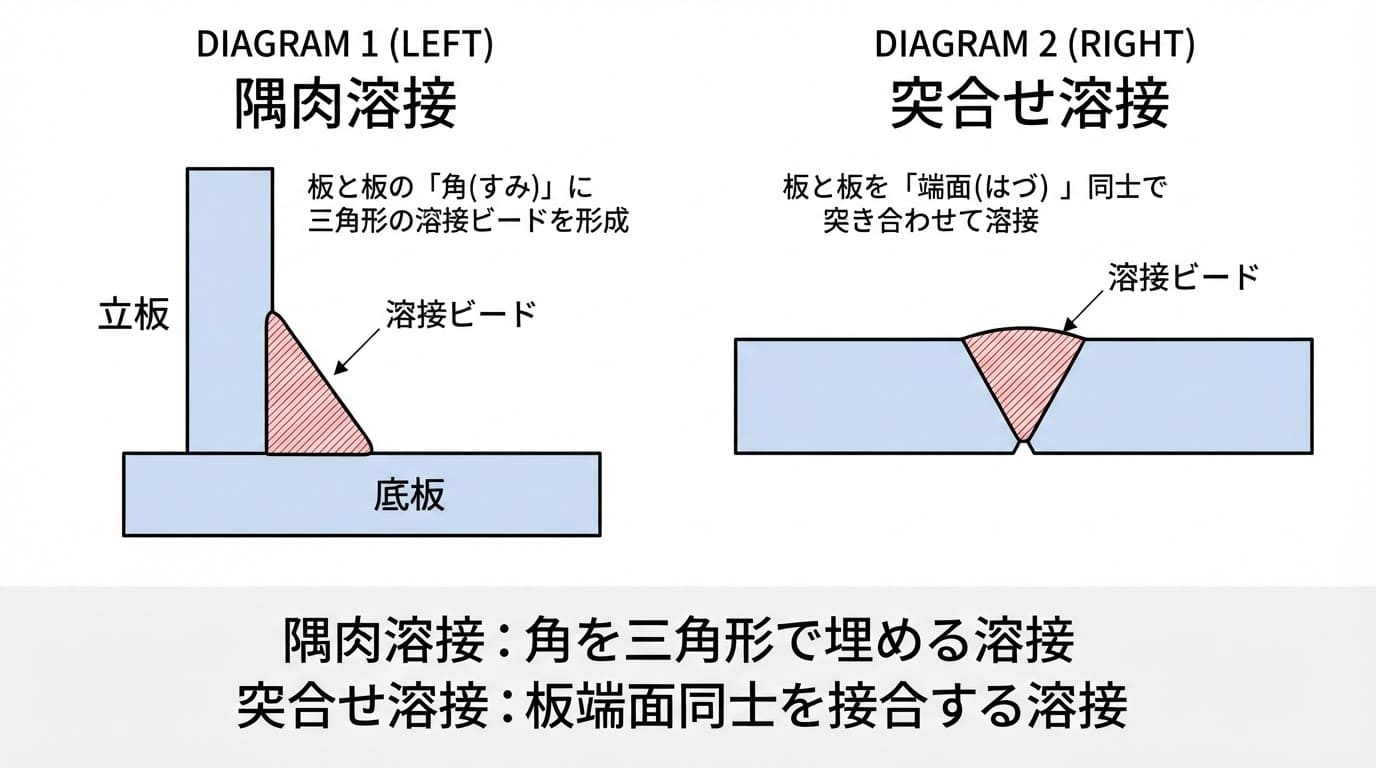
隅肉溶接(Fillet Weld)とは、直交するT継手や重ね継手、角継手などの交差部に、断面がほぼ二等辺直角三角形になるよう溶着金属を盛る接合方式です。部材端面を斜めに削る「開先加工」を施さずにそのまま接合できるケースが多く、工数の削減に直結します。
設計現場で最も議論されるのが、突合せ溶接(Butt Weld)および完全溶込み溶接との使い分けです。突合せ溶接は部材同士を同一平面上で突き合わせ、断面全体を溶融一体化させるため、母材と同等(継手効率100%)の強度を発揮します。一方、隅肉溶接は母材の表面同士を外側から固定する形状となるため、ルート部(接合部の根元)に応力集中が起きやすく、継手効率は突合せ溶接に劣ります。
| 比較項目 | 隅肉溶接(部分溶込み含む) | 完全溶込み突合せ溶接 | 設計現場の判断基準 |
|---|---|---|---|
| 継手強度・効率 | 母材以下(のど断面のせん断破壊基準) | 母材同等(100%の引張・曲げ伝達) | 主要構造の主応力部には突合せ、補助骨・ブラケット等には隅肉を採用 |
| 開先加工の要否 | 原則不要(厚板で開先付隅肉にする場合を除く) | 必須(V形、X形、開先角度30〜60°等) | 開先加工費・段取り時間を抑えたい場合は隅肉が圧倒的有利 |
| 検査容易性 | 目視(VT)、浸透(PT)、磁粉(MT)が主体 | 超音波(UT)、放射線(RT)による内部探傷が可能 | 隅肉は形状エコーのため内部探傷(UT)の判定難度が高い |
| 施工コスト・熱影響 | 低コスト・入熱管理が容易だが角変形に注意 | 高コスト・多層盛りによる大きな溶接歪みが発生 | 総溶着量を減らして構造全体の歪みを抑えたい場合は隅肉を推奨 |
【計算式を完全網羅】脚長・のど厚・強度計算と許容応力度の算出ルール
隅肉溶接の設計において、破損を防ぐ核心となるのが「脚長(きゃくちょう)」と「有効のど厚(のどあつ)」の正確な計算です。日本建築学会の鋼構造設計規準やJIS B 8265等の機械設計規格において、その幾何学関係は明確に定義されています。
1. 脚長($s$)とのど厚($a$)の幾何学的計算
隅肉断面を直角二等辺三角形と仮定した場合、溶接止端から直交部交点までの長さを「脚長($s$)」と呼びます。強度の破壊計算面となる三角形の頂点から斜辺(ビード表面)へ下ろした垂線の長さを「理論のど厚」と呼び、実務上は以下の算式で算出します。
有効のど厚 $a = s \times \cos(45^\circ) = s \times \frac{\sqrt{2}}{2} \approx 0.707 \times s$
(実務設計では安全側を見込んで $a = 0.7s$ を標準として使用)
2. 有効長さ($L_w$)の割り出し
溶接の始端と終端には、アークが不安定になりやすい「クレータ」や溶込み不足が発生します。そのため、実溶接長さを $L$ とした際、設計上の有効長さ $L_w$ は両端の脚長分を差し引いた値として評価します。
有効溶接長さ $L_w = L - 2s$
※建築・土木規準では「有効長さは $10s$ 以上、かつ $40\text{ mm}$ 以上」を満たす必要があります。
3. 強度計算と許容せん断応力度
隅肉溶接に作用する荷重 $P$(引張、圧縮、せん断問わず)は、設計力学上すべてのど断面に対するせん断応力 $\tau$ として扱います。計算式は以下の通りです。
発生せん断応力度 $\tau = \frac{P}{a \times L_w} = \frac{P}{0.7s \times (L - 2s)} \le f_s$ (許容せん断応力度)
例えば、一般構造用圧延鋼材(SS400)の長期許容引張応力度が $F = 235\text{ N/mm}^2$(基準強度)の場合、許容せん断応力度 $f_s$ は $F / \sqrt{3} \approx 135\text{ N/mm}^2$(長期許容応力度としては約 $1.5$ の安全率を見て $f_s = 235 / (1.5 \times \sqrt{3}) \approx 90\text{ N/mm}^2$)として厳格に管理されます。
4. 最小脚長の基準
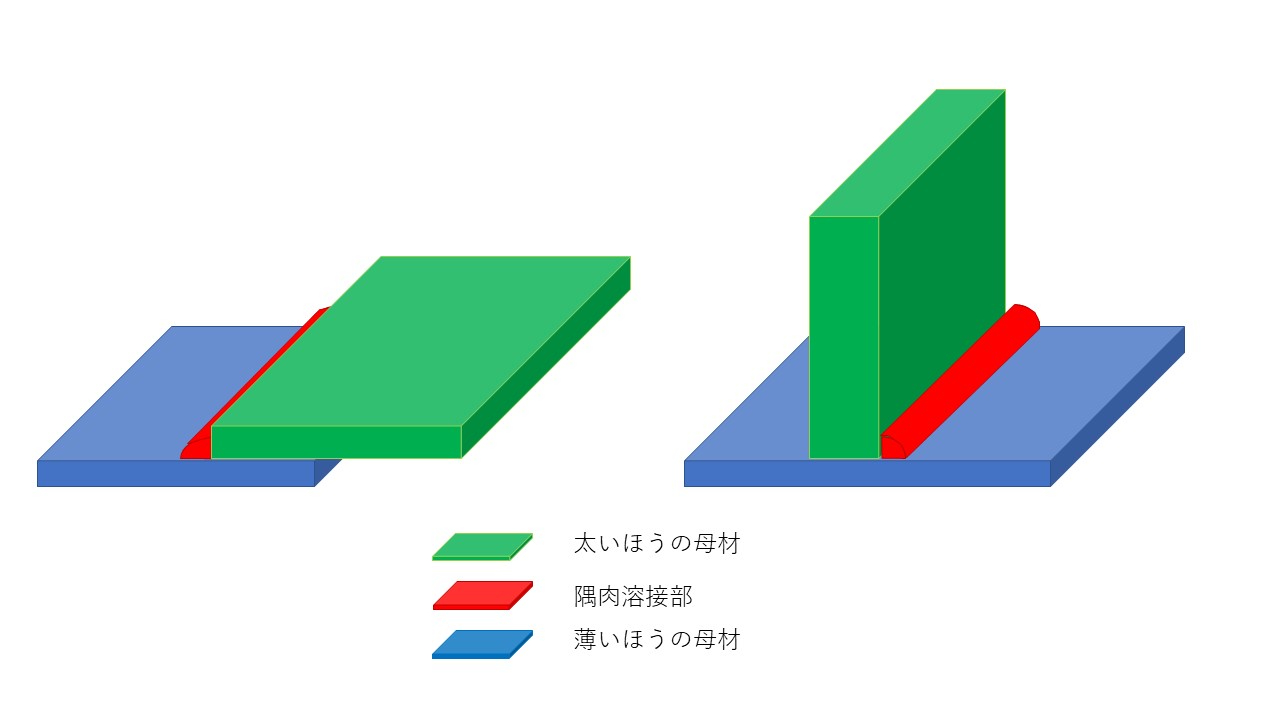
薄板と厚板を接合する場合、熱容量の違いによって厚板側が急冷され、割れが生じる危険があります。そのため、日本建築学会等の規準では接合する厚い方の母材板厚($t_2$)に応じて、以下の「最小脚長」が義務付けられています。
- 厚板側板厚 $t_2 \le 6\text{ mm}$:最小脚長 $s \ge 3.0\text{ mm}$
- 厚板側板厚 $6\text{ mm} < t_2 \le 12\text{ mm}$:最小脚長 $s \ge 4.5\text{ mm}$
- 厚板側板厚 $12\text{ mm} < t_2 \le 20\text{ mm}$:最小脚長 $s \ge 6.0\text{ mm}$
- 厚板側板厚 $20\text{ mm} < t_2 \le 32\text{ mm}$:最小脚長 $s \ge 8.0\text{ mm}$
【図面ですぐ使える】JIS規格に基づく溶接記号の見方と指示の落とし穴
設計者の意図を工場の溶接技能者に過不足なく伝えるためには、JIS Z 3021(溶接記号)の文法を正しく記述しなければなりません。記号1つの誤読が、数千万円規模の手戻りや構造欠陥を生む要因となります。
隅肉溶接の基本記号は、基線の上に直角三角形「⊿」を配置します。直角の縦線は必ず左側に描くのがJISの厳格なルールです。
- 矢の側(手前側)の溶接:基線の下側に三角形を配置。
- 矢の反対側(裏側)の溶接:基線の上側に三角形を配置。
- 両側隅肉溶接:基線の上下両側に三角形を配置。
- 寸法の記載順序:三角形記号の「左側」に脚長(のど厚を指定する場合は記号 $a$ を付与、例:$a6$)、「右側」に溶接長さ(例:$s6$ ⊿ $150$)。
- 断続隅肉溶接(並列・千鳥):ピッチ $P$ や溶接個数 $n$ を「右側」に付記(例:$s6$ ⊿ $50(100) \times 5$)。千鳥配置の場合は上下の三角形をずらして表現。
現場で多発する図面トラブルとして、「矢が指す部材の方向」と「裏表の指定」の食い違いが挙げられます。特に立体フレームの複雑な接合部では、矢がどちらの面を指示しているのかが作業者によって解釈分かれを起こしやすいため、詳細図や3D注記での補足が推奨されます。

【実態検証】製造現場で起きる欠陥・割れのリアルと品質管理
溶接工学の理論上は成立していても、現場の溶接姿勢や入熱・冷却速度によって致命的な欠陥が生じます。特に製造現場や検査工程で問題視される欠陥は次の3点に集約されます。
1. アンダーカットとオーバーラップ
ビード止端部の母材が過大な電流によって掘り削られたまま残る「アンダーカット」は、応力集中の格好の起点となり、疲労破壊を劇的に早めます。逆に、熱量不足で溶融金属が母材に融合せず垂れ下がった「オーバーラップ」は、外観上は脚長が確保されているように見えても、実効断面積が全く稼げていない重大な偽装状態を作り出します。
2. 厚板施工における水素遅延割れとラメラテア
板厚 $25\text{ mm}$ を超える極厚鋼板に隅肉溶接を施す際、最も警戒すべきが「低温割れ(水素誘起遅延割れ)」です。溶接金属に取り込まれた微量な水素と、母材の拘束応力が組み合わさることで、施工後24〜48時間経過してからルート部で亀裂が走ります。また、板厚方向の引張応力によって鋼板内部の非金属介在物が剥離する「ラメラテア(板状剥離)」も厚板隅肉特有の破壊形態です。
これらを防止するには、$100\text{ ℃}〜150\text{ ℃}$ の適切な予熱・パス間温度管理、低水素系溶接材料の採用、ならびに開先付き隅肉への形状変更による溶込み深さの確保が必須です。
3. 非破壊検査の適用限界
突合せ溶接であれば内部欠陥を超音波探傷試験(UT)や放射線透過試験(RT)で高精度に検出できます。しかし、隅肉溶接はルート部に母材同士の密着境界(未溶着の隙間)が存在するため、超音波を当てるとその境界から強い反射(形状エコー)が返ってきてしまい、欠陥との峻別が困難です。
したがって、隅肉溶接の検査は外観目視検査(VT)、表面割れを検出する磁粉探傷試験(MT)や浸透探傷試験(PT)が主体となります。内部品質を非破壊で保証しきれない構造であるからこそ、施工プロセスの厳格な管理が要求されるのです。
一般に知られていない盲点|「ビードを盛れば強くなる」という誤解と構造リスク
設計者や熟練度の低い作業者が陥りがちな最大の誤謬が、「安全率を高めるために、図面指示よりも脚長を大きく盛っておけば安心だ」という思い込みです。工学的には、過大な脚長はむしろ構造物の強度を損ない、重大な欠陥を誘発する毒となります。
溶接金属の体積は脚長の2乗に比例して増大します。例えば脚長を $6\text{ mm}$ から $9\text{ mm}$ に $1.5$ 倍に増やした場合、入熱量と溶着量は $2.25$ 倍に膨れ上がります。この過剰な熱入力は母材の熱影響部(HAZ)を粗粒化させて靭性(粘り強さ)を著しく低下させ、急冷による焼き割れや巨大な残留応力を構造体の中に閉じ込める結果となります。
さらに、部材を大きく引き歪ませる「角変形」が発生し、構造物全体の寸法精度を狂わせる主因となります。「必要なのど厚を必要最小限の脚長で、均一かつ美しいビード形状で仕上げる」ことこそが、疲労強度を最大化する絶対原則です。
【プロの結論】隅肉溶接を採用すべき構造・避けるべき過酷環境の判断基準
設計審査において隅肉溶接を適用するか否かは、以下のクリアな判断基準で峻別すべきです。
【隅肉溶接の採用が適しているケース】
- 静的荷重が主体で、部材にかかる応力集中係数が許容範囲内に収まる一般架台やフレーム構造。
- 補強リブ、ガセットプレート、スチフナー(補強材)など、せん断伝達が主目的の二次部材。
- 開先加工のコストや工期を最小限に抑え、大量生産を行う製缶・板金構造体。
【隅肉溶接を避け、完全溶込み突合せ溶接を選択すべきケース】
- クレーンガーダーや橋梁、高速回転機械の台座など、激しい「繰り返し荷重(疲労応力)」が作用する主応力部。
- ルート部隙間に水分や腐食性流体が浸入し、隙間腐食や応力腐食割れが懸念される化学プラント設備や海洋環境。
- 脆性破壊が致命傷となる極低温環境、または内部欠陥の完全な探傷保証が法的に義務付けられている圧力容器。
【隅肉溶接とは】に関するよくある質問(FAQ)
Q1:隅肉溶接の有効のど厚の計算で、なぜ「0.7」を掛けるのですか?
A1:隅肉ビードの断面を直角二等辺三角形と仮定した際、溶接の耐力面となる三角形の頂点から斜辺への垂線の長さが「脚長 $\times \sin 45^\circ$(または $\cos 45^\circ$)」となるためです。$\sin 45^\circ = 1/\sqrt{2} \approx 0.7071$ であり、安全側・実務計算の標準値として $0.7$ を乗じるルールが定着しています。
Q2:隅肉溶接のサイズ指示で「脚長」と「のど厚」はどちらを図面に書くべきですか?
A2:JIS Z 3021では原則として「脚長($s$)」を指示します(例:$6$ ⊿)。ただし、特殊な不等脚隅肉や特定の強度保証が必要な場合は「$a6$」のようにのど厚($a$)を明記することも認められています。指示がない数値は脚長として現場で加工されます。
Q3:隅肉溶接部に非破壊検査(UT)は適用できないのですか?
A3:完全な適用不可ではありませんが、ルート部の未溶着面が反射源となるため、一般的な垂直探傷や斜角探傷では欠陥とルート部エコーの判別が極めて困難です。そのため、探傷には特殊なフェーズドアレイUT等の高度技術が必要となり、日常的な品質管理では目視検査(VT)や磁粉探傷(MT)、浸透探傷(PT)が基本手法となります。
Q4:隅肉溶接で断続溶接(ピッチ溶接)を用いるメリットと注意点は?
A4:全長を溶接しないため、入熱量による溶接歪みを最小限に抑え、施工時間を劇的に短縮できるメリットがあります。反面、溶接の始端と終端(ビード端部)に応力が集中しやすく、疲労強度が連続溶接に比べて著しく低下します。また、部材間に隙間ができるため、屋外環境では雨水侵入による錆のリスクが高まります。
まとめ:設計と現場をつなぐ隅肉溶接の最適設計と安全確保の指針
隅肉溶接は、機械・建築・プラント構造物を支える最も身近で汎用性の高い接合法ですが、その手軽さの裏にはせん断応力伝達特有の力学的制約が潜んでいます。有効のど厚と脚長の工学的関係を正確に把握し、部材板厚に応じた最小脚長を守ること、そして無駄な過大盛溶接を排することが品質向上の第一歩です。
構造物の使用環境が静的荷重なのか、過酷な疲労・腐食環境なのかを見極め、突合せ溶接との適材適所の使い分けを行うこと。そしてJIS溶接記号による明確な図面指示を通じて製造現場と強固なコミュニケーションを築くことが、事故のない安全なものづくりを実現する確かな基盤となります。 (出典: 隅 肉 溶接 と は(Yahoo!ニュース))
情報を整理して届けることが得意なWebディレクター。ユーザー視点に立った記事作成を目指しています。
