溶接のアンダーカット原因と対策|JIS許容値から補修法までプロが徹底解説
溶接作業における外観不良の代表格であり、構造物の強度低下を招く致命的な欠陥が「アンダーカット」です。溶接ビードの止端部に沿って母材が溝状に掘り下げられたまま溶着金属で満たされずに残るこの現象は、適切な強度計算を狂わせ、疲労破壊の起点となります。
電流や電圧の設定ミスはもちろん、トーチの角度や運棒スピード、さらには溶接棒の狙い位置といったわずかな手元のブレが原因で引き起こされます。本稿では、製造現場やJIS溶接技能者評価試験でも厳しく問われるアンダーカットの発生メカニズムから、JIS規格の許容値、非破壊検査基準、工法別の具体的な防止策、そして失敗しない補修手順までを徹底的に解剖します。
📌 【この記事の重要ポイントまとめ】
- 要点1:アンダーカットの主因は過大な溶接電流・アーク電圧と速すぎる溶接速度、トーチ角度の倒しすぎによる母材の過剰溶融にある。
- 要点2:JIS規格における許容値は母材の板厚や継手形状によって厳格に規定されており、深さ0.5mm〜1.0mm以上の欠陥は非破壊検査や外観検査で不合格対象となる。
- 要点3:補修時は上からただ溶接を重ねるのではなく、リューターやグラインダーで欠陥部を滑らかに削り取ってから低電流で肉盛り補修を行うのが鉄則である。
【決定的な原因】溶接アンダーカットが発生するメカニズムと現場の盲点
アンダーカットが発生する根本的な物理現象は、「アーク熱とアーク力によって掘り溶かされた母材の溝に、溶融金属が十分に供給・充填される前に凝固してしまうこと」に集約されます。
作業現場で最も頻発する直接的な原因は過剰な入熱です。溶接電流が高すぎるとアーク力が強くなり、母材を深くえぐり取ります。同時にアーク電圧が高すぎるとアーク長が伸びてアーク直下が広範囲に広がり、ビード両端の母材を薄く溶かし広げてしまいます。そこへ速すぎる溶接速度が加わると、溶融池の後方への金属流動が追いつかず、えぐれた溝がそのまま凝固してアンダーカットが形成されます。
しかし、パラメータの設定値以上に現場で見落とされがちな盲点が存在します。それがトーチの進行角度と狙い位置(アークの指向性)です。
例えばすみ肉溶接において、トーチを寝かせすぎるとアークの吹き付け圧力が上板の止端部に集中し、上板側ばかりが急激に溶け落ちて深いアンダーカットを生じさせます。また、ウィービング溶接時にビード両端での「止め(ため)」が不足していると、端部の母材が溶融した直後に中央へトーチを移動させてしまうため、両端に十分な溶着金属が残らず連続したアンダーカットへと発展します。

【比較表】アンダーカットとオーバーラップの違い・溶接欠陥の種類と原因まとめ
外観検査でアンダーカットと対極の位置づけとして比較されるのが「オーバーラップ」です。両者の性質と、現場で警戒すべき代表的な溶接欠陥を整理しました。
| 欠陥の種類 | 現象・特徴 | 主な発生原因 | 構造物への影響・危険度 |
|---|---|---|---|
| アンダーカット | 止端部の母材が溝状にえぐれて残る欠陥 | 高電流、高電圧、速すぎる溶接速度、端部キープ不足 | 極めて高い(応力集中により疲労強度が著しく低下) |
| オーバーラップ | 溶融金属が母材に溶け込まず上に垂れ落ちて覆いかぶさる | 低電流、遅すぎる溶接速度、トーチ角度の不適正 | 高い(止端部に切り欠き効果が生じ亀裂の起点に) |
| ブローホール | 溶着金属内部または表面に発生する気孔・空洞 | シールドガス不足、母材の油分・錆・水分の巻き込み | 中〜高(断面積減少による耐力低下、内部欠陥) |
| 融合不良(コールドラップ) | 母材と溶着金属、またはビード相互間が溶着していない | 入熱不足、開先形状の不良、狙い位置のズレ | 極めて高い(接合されていないため剥離破壊を招く) |
アンダーカットとオーバーラップは、入熱や運棒スピードの観点で「正反対」の挙動から生まれます。アンダーカットは熱過剰・送り過速、オーバーラップは熱不足・送り過遅が基本パターンです。この関係性を頭に叩き込むことが、適正条件への補正を素早く行う近道となります。
【JIS溶接欠陥基準】溶接アンダーカット許容値と非破壊検査判定のリアル
製品の受け入れ検査やJIS技能検定(JIS Z 3801等)において、アンダーカットの有無と深さは最も厳格にチェックされる項目のひとつです。
日本産業規格(JIS)や建築基準法に基づく鉄骨工事標準仕様書(JASS 6)などでは、アンダーカットの許容限界が明確に数値化されています。一般的な建築鉄骨や圧力容器の基準では、以下のような判定基準が採用されています。
目視検査および溶接ゲージによる測定において、アンダーカットの深さが0.5mmを超えるものは原則として不合格または要補修と判定されます。応力集中が少ない部位であっても、深さ0.8mm〜1.0mmを超えると無条件で重大な外観欠陥扱いとなります。また、深さが0.5mm以下であっても、ビード全長に対してアンダーカットの総長さが10%以上連続している場合は、品質管理基準によって不合格判定を下されるケースが通例です。
非破壊検査の実務現場(JIS Z 3104放射線透過試験やJIS Z 3060超音波探傷試験)においても、アンダーカットはシャープな「切り欠き(ノッチ)」を形成するため、放射線透過写真ではビードエッジに沿った黒いシャープな直線状陰影として極めて明瞭に描出されます。引張応力や繰返し荷重がかかる構造物では、この微小な切り欠きに応力が集中し、脆性破壊や疲労割れの直接原因となるため、検査員は極めてシビアな判定を下します。

【工法別対策】TIG溶接・半自動溶接でアンダーカットを完全防止する実践ノウハウ
アンダーカットを確実に防ぐには、溶接工法ごとの熱源特性とワイヤ・溶加材の供給メカニズムに合わせた対策が必須です。
半自動溶接(MAG/MIG/炭酸ガスアーク溶接)の防止策
半自動溶接では、ワイヤの溶融速度と母材の溶融バランスを一定に保つことが最優先です。
- 適正電圧・電流のバランス調整:電流に対して電圧が高すぎるとビード幅が広がりすぎてアンダーカットを誘発します。バチバチという規則正しい短絡音が鳴る適正電圧域へ微調整します。
- ワイヤ突き出し長さの厳守:突き出し長が長すぎるとアークが不安定になり、短すぎるとアーク熱が集中しすぎます。一般的には10mm〜15mm(ソリッドワイヤの場合)を常に等距離でキープします。
- ウィービング時の両端キープ:首振り(ウィービング)を行う際は、両端で0.5秒〜1秒程度停止させ、アーク力で掘れた溝に溶融金属が満ちてビード止端部が母材と滑らかに馴染むのを目視確認してから折り返します。
TIG溶接(不活性ガスタングステンアーク溶接)の防止策
手動で溶加棒を供給するTIG溶接では、アーク長と棒入れのリズムが仕上がりを左右します。
- アーク長を限界まで短く保つ:タングステン電極と母材の距離が離れるとアーク電圧が上がり、入熱が散って止端部を削り取ります。電極と母材の間隔は1.5mm〜2.5mm程度のタイトな距離を均一に保ちます。
- 溶加棒の投入タイミングと位置:アーク熱で母材にプール(溶融池)ができた瞬間に、プールの最前線へ溶加棒を的確に差し込みます。棒入れが遅れると母材だけが溶け落ちてアンダーカットになります。
- トーチ角度の後傾角を抑える:前進法で進む場合、トーチの角度を寝かせすぎず、70度〜80度前後の立て気味の角度を保つことで、アーク力が母材を余計に掘り進めるのを防ぎます。
【実態検証】現場職人の生の声とビード外観不良対策のリアル
製造現場の若手溶接士や技能評価試験の受験生が直面するトラブルを分析すると、技術的な知識不足よりも「視線と姿勢の固定不足」がアンダーカットを生み出している実態が浮かび上がります。
溶接熟練工へのヒアリングや現場指導のデータによると、失敗する作業者の多くは「アーク光そのものを見ており、溶融池(プール)の止端部と母材の境界線を見ていない」という共通点があります。遮光プレートの濃度が合っていないためにプールの輪郭が見えず、母材が掘れていることに気付かないまま手元を送り出してしまうのです。
さらに、姿勢が不安定な状態で溶接を開始すると、ビードの中盤から終盤にかけて腕の引き代がなくなり、無意識にトーチ角度が寝てしまったり移動速度が急加速したりします。これが「ビード後半だけ決まって深いアンダーカットが入る」という現場特有のトラブルを引き起こす元凶です。溶接をスタートする前に、終点まで無理のない姿勢でトーチを安定して送れるか、アークを出さずに腕を動かすシミュレーション(ドライラン)を行うことが、不良率を劇的に下げる確実な一手となります。
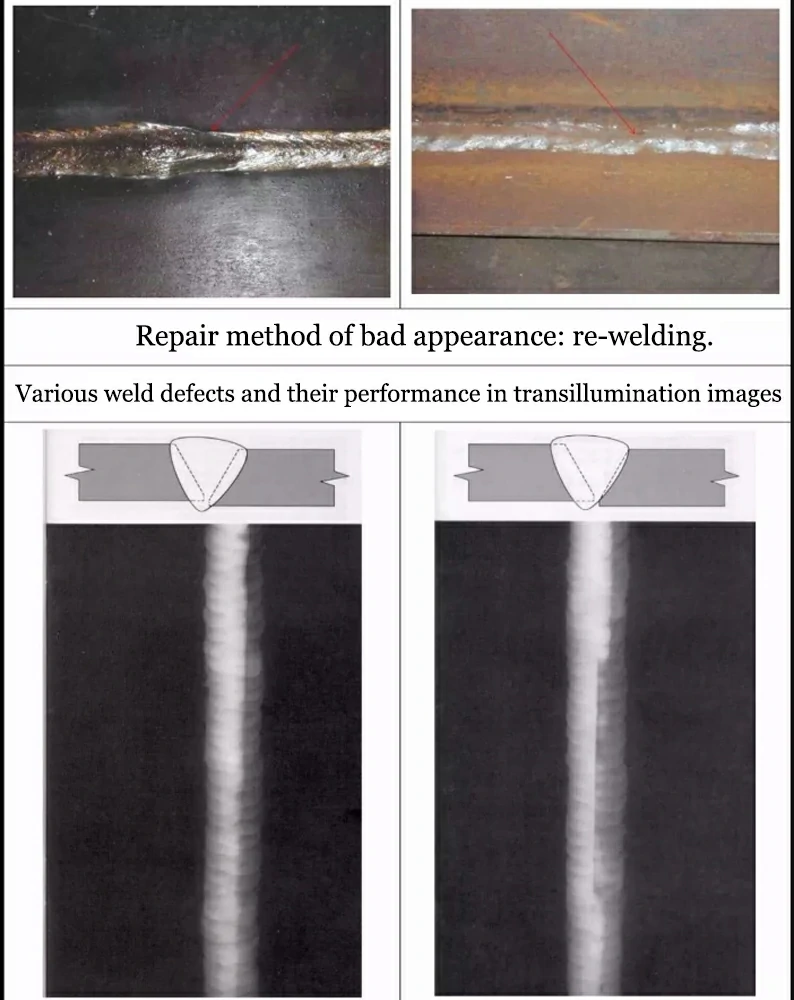
【失敗しない補修手順】溶接アンダーカット補修方法と肉盛りの鉄則
万が一アンダーカットが発生して検査でNGとなった場合、誤った補修を行うと母材をさらに劣化させ、亀裂などの二次欠陥を引き起こします。
現場で最もやってはいけない致命的なミスは、「発生した溝の上から、削り加工もせずにそのまま強いアークを出して溶接棒を走らせること」です。溝の底部にスラグや酸化被膜が巻き込まれたまま溶融金属でフタをすることになり、内部にスラグ巻き込みや融合不良という目に見えない重大欠陥を閉じ込めてしまいます。
正しい補修手順は以下のステップを厳守することです。
- 欠陥部のハツリ・溝加工:超硬ロータリーバー(リューター)または細幅のオフセット砥石グラインダーを使用し、アンダーカットの溝およびその周辺を削ります。急峻な谷をなくし、角度を緩やかに開いた「U字型」の滑らかな凹面に整形します。
- 浸透探傷試験(PT)または目視確認:溝の底部に微細な割れが残っていないか、スラグや油脂が付着していないかを脱脂洗浄剤で清掃・確認します。
- 低入熱での肉盛り補修:本溶接時よりも1段階細い径の溶接棒・ワイヤを選定し、電流値を10〜15%程度下げた低入熱条件で慎重にビードを置きます。余熱が必要な高張力鋼や厚板の場合は、パス間温度を厳密に管理します。
- 余盛の平滑仕上げ:肉盛りした補修ビードと周囲の母材との境界に段差が残らないよう、グラインダーで滑らかに仕上げ、母材厚さを損なわない範囲で平滑化します。
【プロの結論】おすすめできる対策・慎重になるべき誤った施工判断
アンダーカット対策において、「電流をただ下げるだけ」の短絡的な対応はおすすめできません。電流を落としすぎると今度は溶け込み不足やオーバーラップといった別の重大欠陥を引き起こすからです。「電流・電圧は適正範囲を保ちつつ、トーチ角度を立ててアーク長を詰め、運棒スピードを一定にコントロールする」ことこそが、強度と美しさを両立させる唯一の正攻法です。
【アンダー カット 溶接】に関するよくある質問(FAQ)
Q1:アンダーカットとオーバーラップは同時に発生することがありますか?
A1:同一ビード内で同時に発生することがあります。例えば、横向き溶接や立向き溶接において、トーチ角度の偏りや過剰な入熱により上側の止端部がえぐれてアンダーカットになり、その垂れ落ちた溶融金属が下側の母材に溶け込まず覆いかぶさってオーバーラップを形成するケースが典型例です。
Q2:TIG溶接でステンレス薄板を溶接するとアンダーカットが頻発します。最優先の改善点は?
A2:タングステン電極の先端研磨形状とアーク長の見直しが最優先です。電極先端を鋭角(30度前後)に研ぎ澄まし、母材とのギャップを1.0mm〜1.5mm程度まで極力詰めてください。また、母材の熱容量に対して溶加棒の径が細すぎると溶融池を冷却・充填しきれないため、溶加棒の線径を1サイズ太くすることも効果的です。
Q3:JIS検定試験でアンダーカットによる減点を防ぐ最大のコツは何ですか?
A3:ウィービング溶接における「止端部での確実な静止」と「均一な運棒速度」です。ビード両端でアークの火先を母材エッジにしっかりと留め、溶融池が母材の溶け込み溝を満たすのを遮光ガラス越しに見届けてから反対側へリズミカルに移動させます。また、棒継ぎ部(リスタート位置)はアークの立ち上がり熱で母材をえぐりやすいため、クレーター処理と適切なアークスタート位置の設定を徹底してください。
まとめ:欠陥ゼロを実現する溶接施工管理と日常のチェックポイント
溶接のアンダーカットは、単なるビードの見た目の問題にとどまらず、構造物の安全性・耐久性を根底から脅かす危険な欠陥です。その根本原因は、電流・電圧・移動速度・トーチ角度のバランスが崩れ、アーク力で掘られた母材の凹部に溶融金属が満ちる前に凝固してしまう点にあります。
日常の作業において欠陥ゼロを達成するためには、施工前の適正パラメータ設定はもちろんのこと、溶接中のアーク長維持、適切なウィービング時の両端キープ、そしてプール境界線を正確に見極める視認環境の整備が欠かせません。もし発生してしまった場合も、焦って上塗りするのではなく、グラインダーによる丁寧な開先成形と低入熱での再溶接という基本手順を忠実に実行することが、強固で美しい溶接品質を守り抜く唯一の道です。 (出典: アンダー カット 溶接(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。
